For support and service of your machinery, Stiles has experts available 24/7 to help reduce downtime and get you back in action.
Technical Support: 616-698-6615
Service & Repairs: 616-698-7500
24/7 Parts: 1-800-727-8780
sale@inlandmachineokc.com
Parts are available from Stiles 24 hours a day, seven days a week, and are shipped from our Grand Rapids, Michigan fulfillment center.
24/7 Parts: 800-727-8780

With a customized Stiles University course, we can provide expert training for your team, on-location. Whether it's programming, operation or maintenance, we want to help you train your personnel to meet your production goals efficiently and effectively.

Experience the trusted workforce development training and machinery knowledge you rely on from Stiles University, now at your convenience. With technology changing every day and new methods being developed constantly, Stiles University Online has the latest information and training content available at your fingertips.
616-698-7500

Do you want to produce more efficiently? Processes and flows are key. We optimize these together with you, re-organize them and make sure that you reduce your lead time and save costs. This enables you to implement customized manufacturing and achieve your business goals.

Industrialized construction is evolving. Automation, robotics and advanced technology are raising the level of productivity, efficiency and precision for builders in North America.

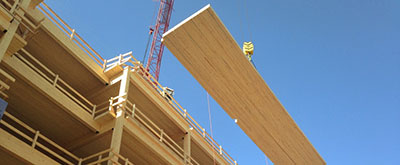
Stiles Machinery is at the forefront of providing technology and machining for producing high quality mass timber. Automated solutions for your mass timber production can increase your manufacturing quality and productivity.

Project management services from Stiles make it easy to streamline your entire project— from concept and consultation to integration and implementation.
For support and service of your machinery, Stiles has experts available 24/7 to help reduce downtime and get you back in action.
Technical Support: 616-698-6615 Service & Repairs: 616-698-7500 24/7 Parts: 1-800-727-8780
Parts are available from Stiles 24 hours a day, seven days a week, and are shipped from our Grand Rapids, Michigan fulfillment center.
24/7 Parts: 800-727-8780For support and service of your machinery, Stiles has experts available 24/7 to help reduce downtime and get you back in action.
Technical Support: 616-698-6615 Service & Repairs: 616-698-7500 24/7 Parts: 1-800-727-8780
Parts are available from Stiles 24 hours a day, seven days a week, and are shipped from our Grand Rapids, Michigan fulfillment center.
24/7 Parts: 800-727-8780Выбор газового сварочного аппарата зависит не от одних цифр в характеристиках, а от задач, материалов и условий работы. Газовый сварочный листовой аппарат для ремонта тонкого и оборудования в мастерской может передаваться из комплекта для выездных работ. Оцените толщину металла, предполагаемую схему использования и доступность расходных материалов. Для точных операций важны конфорка и стабильная регулировка пламени. Для мобильных работ — возможность сборки массы, прочности соединений и безопасного закрепления баллонов при транспортировке.
Проверьте совместимость редукторов, шлангов и горелки с выбранным газом и необходимыми параметрами. Осмотрите соединения, маркировку и документацию производителя; сомнительные компоненты лучше не использовать. Важна и организация рабочего места: вентиляция, отсутствие горючих предметов рядом, исправные средства защиты. Это не мелочи. Они заботятся о безопасности и качестве. Сравнивайте наличие модели, следите за сервисным обслуживанием, запчастями и понятностью инструкции, а не только ценой. Иногда самый компактный комплект кажется исправным, пока не приходится долго работать с неудобной плитой. Поэтому заранее сопоставьте характеристики с реальными операциями и попросите квалифицированного специалиста проверить выбранную конфигурацию.
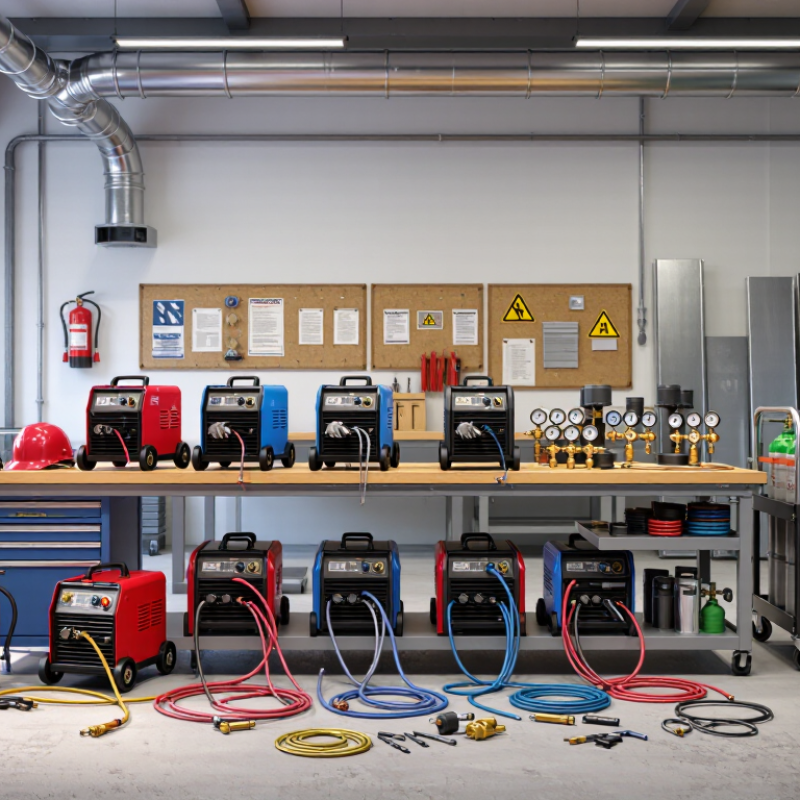
Газосварочный аппарат производит тепло в камерах сгорания топливного газа в кислороде. Редукторы снижают давление, сварочная горелка подает газ и образует пламя. Его источник нагревает крошки металла до образования сварочной ванны; Присадочный пруток включается отдельно, если ему нужно. Электрическая дуга здесь не используется.
Состав газа влияет на температуру и характер пламени. В Руководстве по сварке AWS для кислородно-ацетиленового пламени указан ориентир около 3200 °C ; Фактическое значение зависит от соблюдения правил и условий горения. Это профессиональный справочник, а не универсальная настройка для каждого металла. При подаче новичка часто работает только на яркость пламени. Это не всегда надёжный признак: важны также его форма, звук и поведение расплавленной кромки. Ошибиться легко.
Советы: Перед розжигом осмотрите шланги и переходники, проверьте соединения разрешённым раствором для проверки утечек. Держите рядом с очками очки, обеспечьте вентиляцию и воспользуйтесь предохранителями от обратного удара. Масло и кислородное оборудование несовместимы.
Как выбрать газовый сварочный аппарат?
Для нагревания и резкого воздействия кислородно-топливные комплекты: с ацетиленом или пропаном. Ацетилен удобен для тонких деталей и локального нагрева; пропан часто выбирают для пайки и более широкого прогрева. Согласно справочнику AWS по сварке, температура кислородно-ацетиленового пламени достигает примерно 3160 °С. Это справедливое значение, а не гарантия результата: обратите внимание на сопло, изменение давления и состояние конфорок. Есть нюанс. В комплект должны входить совместимые редукторы, шланги и средства защиты от обратного воздействия пламени; соединения проверяйте перед началом работы.
Для сварки в защитной среде используйте другое оборудование: источник тока, горелку и подачу газа. Аргон обычно используется для освещения и нержавеющей стали, а также смесей аргона с углекислым газом — для многих работ по стали. Чистый CO₂ может давать более интенсивное разбрызгивание, поэтому выбор смесей зависит от металла и требуемого количества. Технические рекомендации AWS по сварке в защитных газах поддерживают уровень стабильного расхода и защищают дуги от сквозняка. Слишком сильный поток тоже мешает: он может втягивать воздух в зону сварки. Подбирайте расход по диаметру сопла и условия работы, сверяясь с инструкцией по эксплуатации оборудования.
При выборе газового сварочного аппарата руководствуйтесь не только настройками. Важнее, подходит для ее глубины и типа металла. Для тонкого листа избыточный нагрев быстро деформирует кромку. Для массивной детали недостаточная мощность увеличивает время работы и не требует необходимого прогрева. Ориентируйтесь на технические характеристики оборудования и рекомендации по материалу.
Регулировка пламени должна быть плавной и приемлемой. Проверьте, можно ли устойчиво получить мягкое нейтральное пламя и изменить его резкость без резких скачков. На практике это удобно делать на пробном куске металла: наблюдайте за цветом и формой факела, а затем проверяйте, как нагревается поверхность. Мелочь, но полезно.
Уточните, для какого горючего газа и подготовьте горелку, шланги и редукторы. Их параметры должны соответствовать друг другу и требованиям производителя. Перед работой осмотрите соединения, обеспечьте вентиляцию и наденьте ремешок на очки. Не выбирайте устройство с одной цифровой громкостью: регулировка звука и стабильность пламени часто имеют важное значение. А вот подход, который приводит к тому, что всё равно приходится подбирать под конкретную деталь.
При выборе комплекта проверьте не только тип газа , но и параметры каждого узла: допустимое входное давление редуктора, рабочее давление и расход горелки. Эти значения должны быть указаны в паспортах; Расход преобразования обычно в литрах в минуту. ISO 2503 устанавливает требования к редукторам для газовых баллонов, а ISO 5172 — к газовым сварочным горелкам. Ориентируйтесь на маркировку газа и тип соединений, а не на внешнее сходство штуцеров. Ошибка здесь не всегда сразу заметна.
Проверьте резьбу, уплотнение и диапазон давления, указанный на баллоне. Не подбирайте переходник на глаз. Для пропана и подачи газа подходят специальные редукторы и шланги, совместимые с соответствующим газом; загрязнение кислородного оборудования маслом особенно опасно. Уточните также крепление выбранной газовой плиты и соблюдайте ее расход к редуктору. Например, если в паспорте плиты указано 120 л/ч, сопоставьте это значение с диапазоном подачи редуктора, а не только с его максимальным давлением. Проверка занимает минуты. И всё же я бы перепроверил маркировку после сборки: на пробе именно мелкие несоответствия часто пропускают.
При выборе газового сварочного аппарата важно оценивать не только мощность и комплектацию. Проверьте состояние редукторов, шлангов и соединений: наличие трещин, заломов и следов износа — поводок замените деталь. Перед работой соединений проверяйте мыльным раствором, никогда не допускайте возгорания. Пузырьки означают утечку. Работу не начинают.
Баллоны устанавливаются вертикально и фиксируются от падения. Держите их вдали от нагретых поверхностей и зажгите их, хорошо проветривайте помещение. Кислородная арматура должна оставаться чистой: масло и жир рядом с ней опасны. Используйте защитные очки, перчатки и одежду, закрывая чехол. Это не формальность.
Перед зажиганием горелки ознакомьтесь с инструкцией по ее оборудованию и убедитесь, что рядом нет горючих материалов. Если пламя ведет себя необычно, появился запах газа или шланг нагрелся, сократите работу и безопасно перекройте подачу. Неисправность не стоит «проверять ещё минуту» — я сам раньше недооценивал такие паузы. По окончании работы закройте вентили и дайте оборудованию остыть. Обслуживание поручайте специалисту.
OSHA допускает два варианта хранения: размещение кислородных и топливно-газовых баллонов на расстоянии не менее 20 футов друг от друга или использование соответствующей негорючей перегородки.
Альтернативный вариант с барьером требует высоты не менее 5 футов и огнестойкости не менее 30 минут. Значение 0 футов указывает на то, что OSHA не устанавливает минимальный зазор для этого варианта — это не означает, что баллоны можно размещать рядом без требуемого барьера. Источник: OSHA 29 CFR 1910.253(b)(4)(iii).